行业应用 · 油液分析
检测报告上印着粘度指数 156。可你的仪器从头到尾只测过两个数:40℃ 的黏度,100℃ 的黏度。粘度指数,它一次都没测过。这不是仪器偷懒。粘度指数本来就不是测出来的,是算出来的。做规格判定、比基础油、判断在用油还能撑多久,都绕不开它。下文讲清它的定义、算法、易错点和能力边界。
什么是粘度指数
粘度指数(VI)是无量纲数,衡量油的黏度随温度变化的幅度,数越高变化越小。它由 40℃ 和 100℃ 两个运动黏度按 ASTM D2270 算出,ISO 2909 和 GB/T 1995 是等效标准。
粘度指数到底在量什么
图 1 | 啮合齿面间的润滑油膜:温度一变,它的表现就由粘度指数说了算
油从 40℃ 热到 100℃,黏度掉得越狠,这个数越低;掉得越慢,越高。它不量黏度本身。同是 ISO VG 46 的油,粘度指数可以是 95,也可以是 150,牌号一样,表现是两回事。
刻度也是人划的:上世纪二十年代末,拿当时能找到的油定两个锚点,最不怕温度变化的记 100,最敏感的记 0,中间按比例插。合成油后来跑出了刻度,100 以上才另设一套算法,两个公式就是这么来的。
▍两个读数怎么凑成一个数
四步。测 40℃ 黏度记作 U,测 100℃ 黏度记作 Y;拿 Y 查标准附表,得出参照值 L 和 H,即两桶「假想油」的 40℃ 黏度,代表粘度指数 0 和 100;再比 U 和 H 谁大,决定用哪条公式。
算一次粘度指数要两个读数
四个数里你自己测两个,另外两个查表。
| 符号 | 含义 | 单位与来源 |
| U | 试样 40℃ 运动黏度 | mm²/s,实测 |
| Y | 试样 100℃ 运动黏度 | mm²/s,实测 |
| L | 与试样同 100℃ 黏度、粘度指数为 0 的参照油在 40℃ 的黏度 | mm²/s,查表或计算 |
| H | 与试样同 100℃ 黏度、粘度指数为 100 的参照油在 40℃ 的黏度 | mm²/s,查表或计算 |
几条边界记牢:动力黏度不能拿来算,先换成运动黏度(mm²/s 与 cSt 数值相等);100℃ 黏度低于 2.0 mm²/s,标准不报粘度指数;Y 还决定 L 和 H 从哪来:2 到 70 之间查表,超过 70 套公式。 粘度指数的读数怎么取
取样先混匀,在用油放久了会分层,气泡进了黏度管读数一定偏;浴温没稳就计时,误差直接进 U 和 Y,复测才暴露。
图 2 | 玻璃量器与恒温测定:运动黏度的两个读数都从这里来
▍基准方法:手工玻璃毛细管
手工玻璃毛细管法是基准方法,精度窄,慢。调配油上,标准给的重复性约 0.26%、再现性约 0.76%。
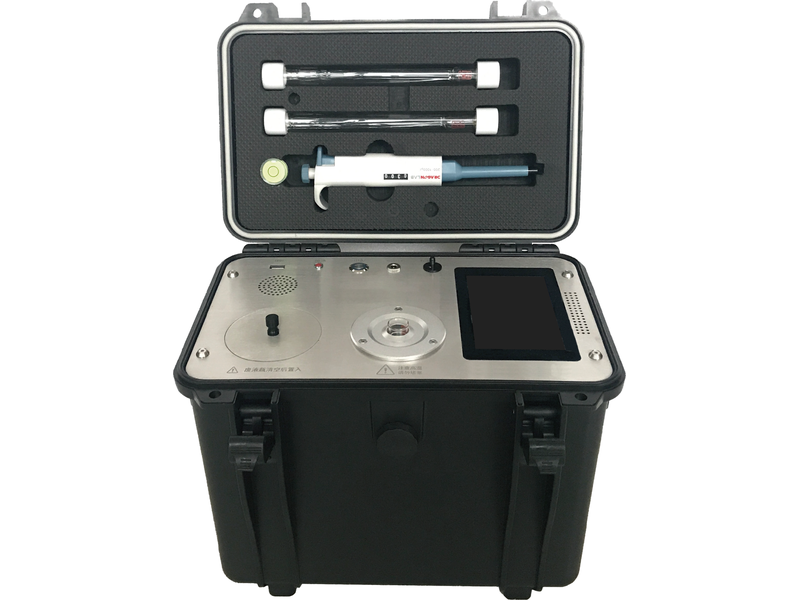
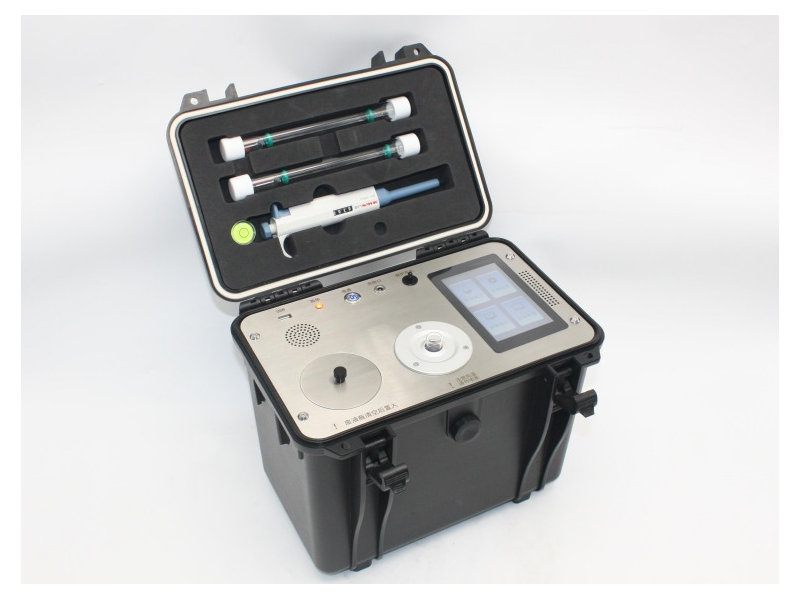
图 3 | VS600 便携式运动粘度仪全套配置:主机、玻璃毛细管与移液器
▍自动化路线
自动黏度计省人工省样品,适合批量,但精度带宽更宽,跟基准方法还差一小截系统偏差:40℃ 再现性约 3.0%,100℃ 约 5.6%。这是方法层面的数据,不是哪台仪器的误差,按用途选路线。
每个温度点测到符合重复性再取平均,别拿单次读数进公式。
粘度指数的两个公式
先别急着代公式,判据一条:比 U 和 H。U 不小于 H 走线性式,结果不超过 100;U 比 H 小走对数式,结果超过 100。别把分界背成「100」这个数:三个标准对 100 归哪边的措辞略有出入,比 U 和 H 最稳。
▍线性式
VI = (L − U) / (L − H) × 100
标准里的现成算例:U = 73.30,Y = 8.86,查表 L = 119.94、H = 69.48,代入得 92.43,报 92。
ISO 2909 附表给的是 L 和 D(D 即 L 减 H),分母直接用 D。
▍对数式
N = (log H − log U) / log Y
VI = (10^N − 1) / 0.00715 + 100
另一个算例走这条:U = 22.83,Y = 5.05,查表 H = 28.975。U 比 H 小,进对数式,N 约 0.14719,粘度指数约 156.42,报 156。
0.00715 是标准给死的系数,别舍成 0.0072——末位就是这么丢的。
| 项目 | 算例一 | 算例二 |
| 走哪条公式 | 线性式(U ≥ H) | 对数式(U < H) |
| 输入 U / Y | 73.30 / 8.86 | 22.83 / 5.05 |
| 查表 L / H | 119.94 / 69.48 | — / 28.975 |
| 中间量 | — | N ≈ 0.14719 |
| 计算值 | 92.43 | 156.42 |
| 报出 | 92 | 156 |
两个算例都取自标准原文。
▍修约与报出
粘度指数报整数,按 ASTM E29 修约,卡正中间取偶数:116.5 报 116。
中间量 N 别提前修约,末位会对不上。粘度指数还可以是负数:U 比 L 还大时分子为负,是有效结果,别人为归零;重环烷基油、一些工艺油会落在这一格。
粘度指数算错在哪
算错分两类:真算错,和输入本来就不对。后者更常见,也更难发现。最常见的八个坑:
• 只有 40℃ 一个读数就想估:估不出来,必须两个点
• Y 不在表列值上取整行:必须线性内插
• 不比 U 和 H 就代线性式:高粘度指数的油全盘算错
• 中间量提前修约:末位对不上
• 报出带小数:整数指标,155.7 过不了审核
• 动力黏度当运动黏度用:单位一错,全盘皆错
• 浴温没稳、样品带气泡:输入脏了,公式再对也没用
• Y 低于 2.0 mm²/s 还硬算:标准根本不报
▍40℃ 上的一个百分点
把 100℃ 按住不动,只让 40℃ 偏一点,两种油的反应完全不同。
| 40℃ 读数偏差 | 粘度指数约 92 的油 | 粘度指数约 156 的油 |
| ±0.5% | −0.73 | ±1.4 |
| ±1% | −1.45 | ±2.8 |
| ±2% | −2.91 | ±5.5 |
(示例计算,非实测。)
同样 1% 的读数误差,在 VI 92 的油上挪 1.5 个单位,在 VI 156 的油上接近 3 个单位。
再推一步:VI 156 的油,40℃ 读数偏 3%,约是自动方法再现性的量级,粘度指数挪 8 个单位,早超出标准给的约 2 个单位再现性范围。高粘度指数的产品做规格判定,对黏度数据的要求反而更严。
粘度指数不管哪些事
它只描述 40 到 100℃ 之间黏度变化的幅度,下面这些它不告诉你:
• 黏度的绝对高低:同牌号不同粘度指数是常态
• 剪切安定性:靠粘度指数改进剂撑出来的高粘度指数,剪切后会掉回去,要另做台架
• 氧化安定性、添加剂含量、抗泡、空气释放、水分离
• 低温性能:倾点、低温泵送是另一套指标
• 非牛顿流体:整套算法建立在牛顿流体前提上
一句话:粘度指数高,说明这油不怕温度变化,不说明它耐用。
从数据变化看粘度指数
单次的粘度指数只能跟规格比;看油的状态,得跟它自己的历史比,前提是同一取样点、同一测定方法,方法一换两个数就不说话了。
▍粘度指数往下走
掉下来一般两件事:改进剂被剪切掉了,或者被低 VI 的油稀释了。两个温度点能区分:两点黏度一起掉,像稀释;只有 100℃ 掉得快,更像剪切。
▍粘度指数往上走
无故升高,多半混进了更高 VI 的油,多牌号、多头补油的现场最常见。先别高兴,翻记录。
粘度指数对维护有什么用
换油判断:它只是其中一条,要跟黏度绝对值、水分、颗粒、酸值放一起看,单看会误判。 补油和混油:不同 VI 的油兑在一起掉不掉档,先算一遍再倒。
送不送检:现场能把两个温度点测准,自己算就够内部判断;对外报告和仲裁,送有资质的实验室。
来料验收:API 1509 基础油分组里,III 类油的门槛卡在粘度指数不低于 120,118 和 122 之间,价格和用途是两个世界。
粘度指数常见问题
Q | 只有一个温度点的读数,能算粘度指数吗?
不能。它是两个温度点的相对值,单点无从谈起。
Q | 粘度指数为什么有两个公式?
0 到 100 是原始刻度;油比上限还平缓时线性式失效,只能用对数式往外推。
Q | 100℃ 黏度超过 70 怎么办?
查表到此为止,L 和 H 改用标准给的公式算,照代就行。
Q | 算出来的粘度指数能精确到什么程度?
上限由输入黏度的精度决定:标准给的约 2 个单位再现性建立在基准方法级输入上,输入更宽,误差带跟着宽。
Q | 粘度指数会是负数吗?
会。U 比 L 还大时算出负值,是有效结果,不用归零。
Q | 粘度指数为什么用 40 和 100?
没什么物理讲究。老办法用 37.78℃ 和 98.89℃,也就是华氏 100 度和 210 度;40 和 100 只是换算过来的整公制数,标准写明两套结果基本一样。历史沿用,不是科学优选。
结语
粘度指数是两个读数反推出来的相对值。先把 40℃ 和 100℃ 测准,再谈计算;算完记住,它只管黏温关系这一件事。
图 4 | VS600 在现场:把两个温度点测准,粘度指数自己就能算
准备开始测: 把 40℃ 和 100℃ 两个温度点测准,粘度指数自己就能算。现场也好、实验室也好,书豪仪器做便携式运动粘度仪和实验室黏度检测设备,干的正是这个活,欢迎带着样品来聊。